Artykuł sponsorowany
Jak przygotować dokumentację DXF do wycinania niestandardowych elementów ze stali nierdzewnej w gastronomii
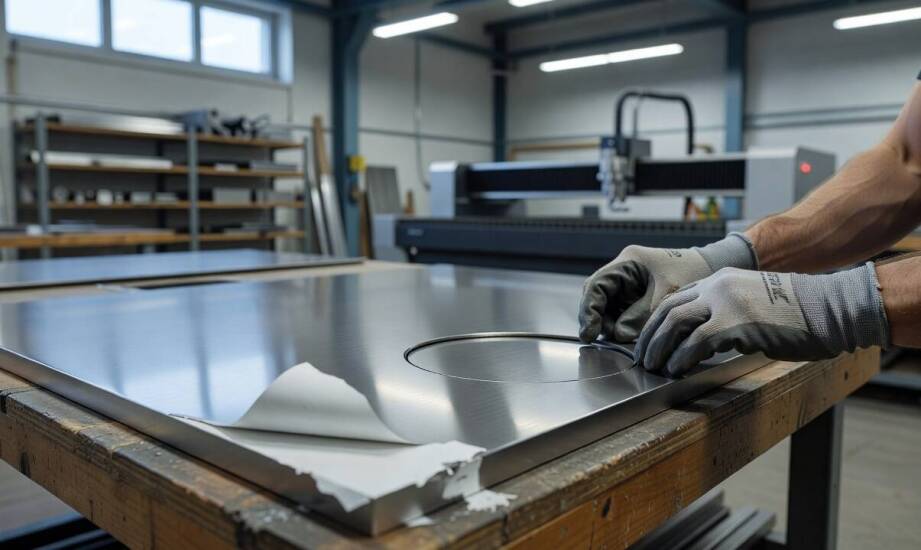
Projekt dokumentacji DXF wygląda na ekranie komputera w pełni poprawny, z precyzyjnymi wymiarami i geometrycznie zamkniętymi kształtami. Dopiero po przesłaniu pliku do oprogramowania maszyny CNC, wycięciu elementu ze stali nierdzewnej, jego gięciu na prasie krawędziowej i spawaniu okazuje się, że krawędzie nie stykają się równo. Powstają trudne do zespawania szczeliny, a gotowe części nie składają się w funkcjonalną całość. Taka sytuacja to częsty scenariusz, gdy plik wejściowy nie uwzględnia fizycznych właściwości materiału oraz specyfiki obróbki blach stosowanych w profesjonalnym wyposażeniu gastronomicznym. Dwuwymiarowy rysunek musi bowiem płynnie przekładać się na trójwymiarową, stabilną i szczelną konstrukcję.
Przeczytaj również: Obiad weselny w kameralnej atmosferze - zalety organizacji małych imprez
Kluczowe parametry techniczne w cyfrowym rysunku płaskim
Prawidłowo wygenerowany plik DXF zawiera wyłącznie geometrię niezbędną do wykonania konkretnego detalu. Konstruktor musi umieścić w nim rzeczywiste wymiary zewnętrzne po rozwinięciu blachy, zachowując bezwzględnie skalę 1:1 w milimetrach. Należy usunąć z obszaru roboczego ramki rysunkowe, tabelki, wymiary liczbowe oraz osie symetrii, ponieważ oprogramowanie CAM odczytuje każdy wektor jako potencjalną ścieżkę obróbki. Standardową praktyką ułatwiającą pracę jest przypisanie różnych operacji do osobnych warstw w pliku. Kontury zewnętrzne i otwory znajdują się na warstwie przeznaczonej do wycięcia, natomiast linie określające strefy zagięcia trafiają na warstwę informacyjną, która nie uruchamia wiązki lasera.
Przeczytaj również: Jak ocenić, czy producent liofilizowanych owoców spełni wymagania hurtu i BIO
Wyposażenie kuchenne buduje się z certyfikowanych materiałów, najczęściej wykorzystując stal nierdzewną gatunku 304, 316 lub ferrytyczną odmianę 430. Przygotowując rozwinięcie, nie wolno stosować stałych, z góry założonych marginesów, które sprawdzałyby się w każdym przypadku. Zakres naddatku na gięcie zmienia się w zależności od grubości materiału, promienia gięcia oraz matrycy stosowanej na prasie krawędziowej. Wartości te wylicza się za pomocą współczynnika K-factor, precyzującego stopień rozciągania się blachy w strefie odkształcenia. Pominięcie tych obliczeń sprawia, że po zagięciu krawędzi moduł staje się za długi lub za krótki, co blokuje prawidłowe spasowanie elementów mebla.
Błędy ciągłości linii a rygorystyczne normy higieniczne
Poważnym problemem projektowym są otwarte kontury polilinii oraz nakładające się na siebie wektory. Maszyna interpretuje zdublowane linie jako podwójne polecenie przejścia przez ten sam odcinek. Skutkuje to przegrzaniem stali, deformacjami termicznymi obwodu oraz powstawaniem mikroskopijnych zadziorów. W branży gastronomicznej gładkie wykończenie krawędzi jest warunkiem koniecznym do utrzymania higieny. Szorstkie powierzchnie i niedopalone fragmenty tworzą szczeliny robocze, w których gromadzą się zanieczyszczenia organiczne ułatwiające namnażanie bakterii.
Odpowiednio zaprogramowane wycinanie laserem zapewnia czystą krawędź, która nie wymaga czasochłonnego szlifowania przed procesem łączenia blach. Części wycięte z zachowaniem pełnej ciągłości wektorów idealnie przylegają do siebie podczas spawania metodą TIG. Powstająca w tym procesie gładka i całkowicie szczelna spoina pomaga spełnić rygorystyczne wymogi HACCP dotyczące bezpieczeństwa produkcji żywności. W codziennej praktyce zakładu produkcyjnego Belmag weryfikacja nadesłanych plików pod kątem spójności ścieżek stanowi obowiązkowy krok przed uruchomieniem maszyn. Analiza krzywych eliminuje ryzyko powstawania ostrych załamań, które docelowo utrudniałyby pracownikom kuchni codzienne mycie i dezynfekcję powierzchni roboczych.
Poprawna dokumentacja to niezawodne narzędzie komunikacji między biurem konstrukcyjnym a operatorem parku maszynowego. Zadbany plik wejściowy eliminuje ryzyko odrzutów na etapie formowania, przyspiesza prace spawalnicze i gwarantuje, że gotowe meble ze stali nierdzewnej zachowają pełną nośność oraz higienę. Precyzyjne podejście do rozwinięć blach chroni inwestora przed opóźnieniami montażowymi w docelowym lokalu.
Kategorie artykułów
Polecane artykuły
Wszystko, co musisz wiedzieć o niemieckim systemie podatkowym jako pracownik zagraniczny
Niemiecki system podatkowy dla pracowników zagranicznych opiera się na kilku kluczowych zasadach i regulacjach, które różnią się od tych w innych krajach. Obcokrajowcy zatrudnieni w Niemczech mają podstawowe obowiązki podatkowe, takie jak rejestracja w urzędzie skarbowym oraz składanie deklaracji po

Wąski kanał instalacyjny 25x12 w modernizacji mieszkania — kiedy wystarcza, a kiedy zabraknie miejsca
Modernizacja instalacji elektrycznej w wykończonym mieszkaniu wymusza poszukiwanie metod bezinwazyjnych. Kucie tynków generuje uciążliwy pył, znacząco opóźnia prace i wiąże się z wysokimi kosztami późniejszej naprawy ścian. Alternatywę stanowi prowadzenie okablowania po wierzchu, z wykorzystaniem os